保护膜生产管理系统:一卷膜追溯要多久
去年冬天,东莞一家做 PE 保护膜的厂,品保经理把手机递给我看一张照片。
一块阳极氧化铝板,撕掉保护膜以后,表面留了一圈白雾状的胶印,像有人用粉笔沿着边缘描了一道。
客户是做笔记本外壳的,这批板子已经上了产线,两千片。对方采购在电话里没骂人,只问了一句:这批膜是哪天做的,用的哪桶胶?
厂里翻了两天。生产日报上写着那天开 3 号线,做了 6 卷;领料单上写着领了 2 桶胶水,桶号 B-2208、B-2211。可这 6 卷分别对应哪一桶、配胶时有没有跟上一桶的余料兑过、烘箱二区那天的温度稳不稳——三个问题,三个答案都是"大概"。
第三天老板拍板,6 卷全部召回,两千片板子返工重做。损失八万出头。他跟我说的一句话,我记到现在:不是赔不起,是说不清。
追溯这件事,最难的不是查,是当时没记
很多人以为批次追溯是个查询功能,系统做好了,点一下就能查出来。真到车间里走一圈会发现,问题出在前面的记录上——数据从来没被留下来过。
保护膜的生产链条不长,但断点很多:原料入库、配胶、上机涂布、分切复卷、包装出货。五个环节,五本账,账和账之间靠人对时间。人对时间这件事,误差是以小时计的;而一卷 2000 米的膜跑完,只要五十分钟。
领料单记的是"领了几桶",它不记"哪一卷用了哪一桶"。配胶记录记的是"8 点 20 分配胶一池",它不记"这一池供了几个母卷"。等到要倒着往回追,中间那段就是空白。
空白的地方,车间会用经验去填。老师傅说"那天应该是 B-2208",品保就写 B-2208。这份记录交到客户手上,看着很完整,其实经不起追问。
一桶胶水能摊到多少卷膜,决定了你的追溯精度
先算一笔能算清的账。
一家月产 200 万平方米的中型保护膜厂,干胶涂布量按 12g/㎡ 计,胶水固含量 40%,一个月要吃掉 60 吨胶水。按 200 公斤一桶算,就是 300 桶。反过来说,一桶胶水平摊到 6600 多平方米,差不多 55 卷成品(一卷按 1500mm 宽、2000 米长计)。
这个数字意味着什么?如果追溯只能追到"桶",一旦这桶胶有问题,你得圈出 55 卷。按一卷三千平方米、单价两块五算,圈一次是四十多万的货值。
想再窄一格,就得往上加一级:配胶池。一池配 500 公斤,当天配当天用完,对应十卷左右。池是桶和卷之间那道闸门,把池号绑上去,圈定的范围立刻从 55 卷缩到 10 卷。
很多厂的追溯做不下去,不是系统不行,是漏了这一级。桶号有了,卷号有了,中间的池号没有,两头连不上。
胶水桶上的那张码,扫的不是桶,是"这一池"
配胶是整条链上唯一还完全靠手写的环节,也是唯一一个"老师傅说了算"的环节。
车间里常见的做法是:操作工提着桶过来,看一眼标签,倒进配胶罐,拿笔在记录本上写一行"B-2208,200kg"。写对了没人夸,写错了也没人知道——因为下一道工序不看这本子。
改成扫码以后,动作只多了一步,逻辑全反过来了。系统里这一池该用哪几个批次的料,是按配方和库龄算好写死的;扫错桶,屏幕不往下走;批次超期,直接挡回去;桶里剩多少,扣减之后库里的数跟着变。
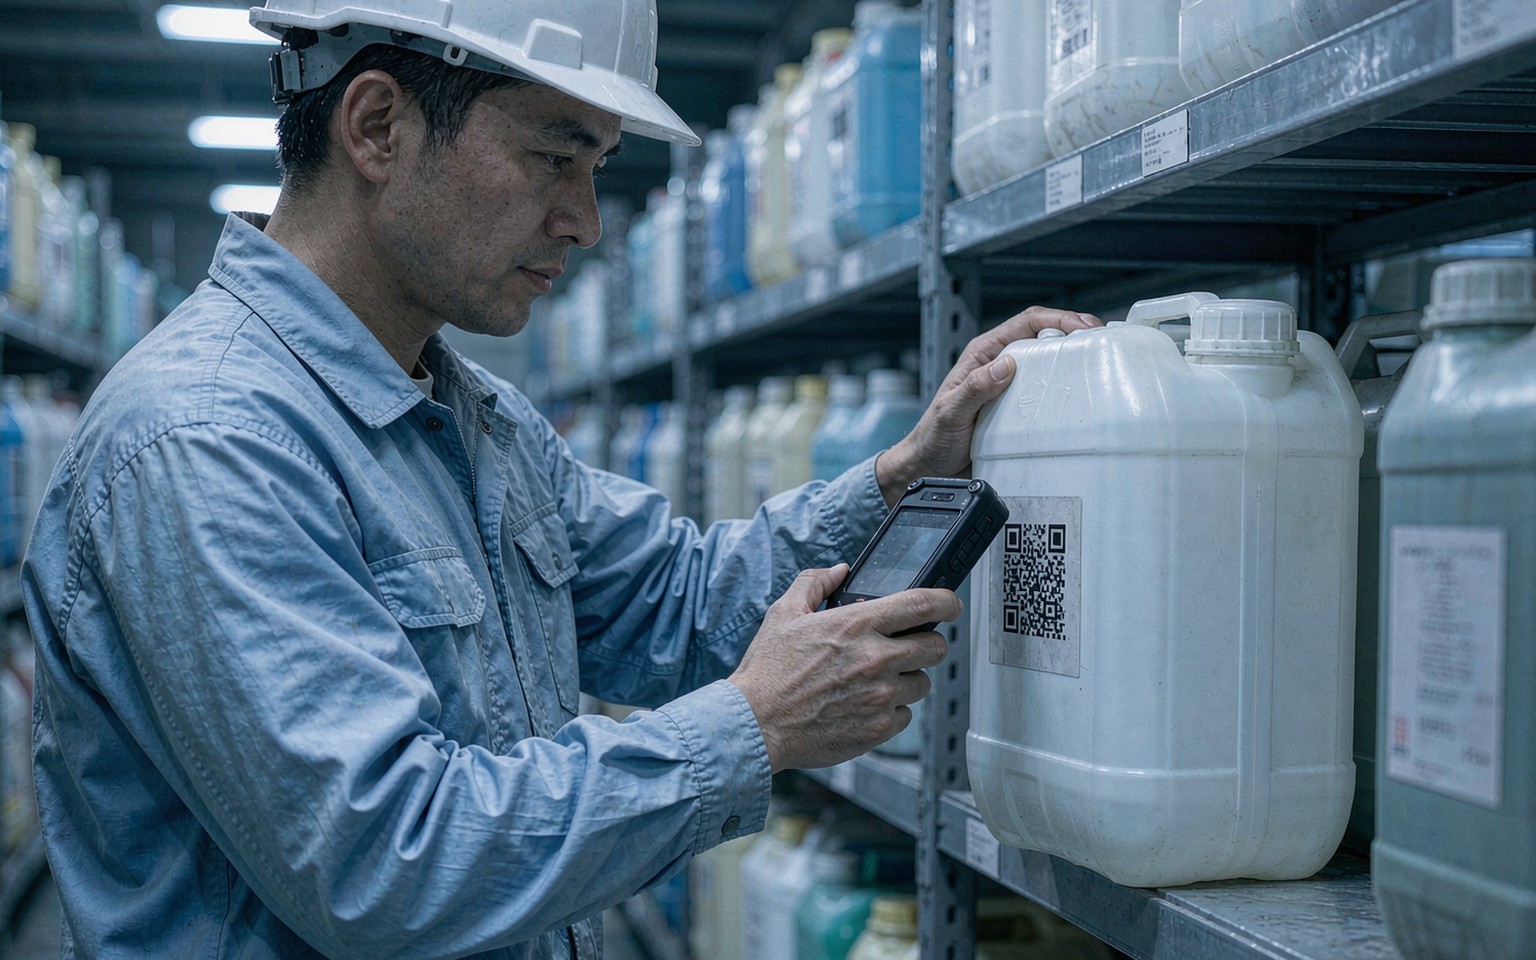
这一池配完,系统给它一个池号,池号跟这一池的胶水一起走。上机的时候扫母卷的码,母卷就绑定了池号。桶→池→卷,三段接上,链条才闭合。
涂布量只有十几克,参数凭什么跟着批次走
保护膜的干胶量通常在 8~20g/㎡ 这个区间,薄薄一层,比一张 A4 纸的墨还轻。可就是这么一点点胶,决定了几件事:贴得牢不牢、撕下来留不留痕、放三个月会不会自己翘边。
国标 GB/T 29593-2013 对表面保护用胶黏带的 180° 剥离强度是分档给的:以 40g/㎡ 牛皮纸基材为例,低黏档 9±4 N/m,中黏档 20±6 N/m,高黏档 35±8 N/m。折算下来,中黏档的公差带是 14~26 N/m,上下浮动接近一倍,工艺稍微一飘就出界。
同一牌号的丙烯酸酯压敏胶,不同批次之间固含量、粘度本来就有差异。这一批稀一点,涂布量就得往上调半克;下一批稠一点,刀口间隙要收。这件事老师傅凭手感能做,但手感没法复制,也没法留痕。
合理的做法是让参数跟着批次走:这一池胶水在配胶时确认了批次,对应的涂布量区间、烘箱各段温度、线速就自动带出来,推到机台看板上。操作工看到的是"这一池该跑的数",不是"这个型号通用的数"。
检测端也一样。GB/T 2792-2014 规定的条件是 300mm/min 的剥离速度、180° 角度、23±1℃ 与 50±5%RH 的环境,试样还要状态调节 24 小时。这些条件写进系统,首件检测的结果直接挂到这一卷上,超规格就锁住不许转序——拦下的是一卷,不是一个月后的一批退货。
客户要 8D 报告的时候,你拿什么给
做过电子或汽车配套的都清楚,出了一次批量异常,客户会要走一套流程:24 小时内给临时围堵措施,7 天内给根本原因分析。文档格式各家不同,要的东西是一回事——你得说清是哪一批、为什么、影响范围多大。
有系统的情况下,这一套东西是"调"出来的:输入客户手上的卷号,屏幕上直接列出这一卷的母卷、机台、班组、配胶池、胶水批次、当时的工艺参数、首件检测值、同池生产的其它卷发给了谁。围堵范围一秒钟算清,该召回的召回,不该动的别动。
没系统的情况下,这一套是"攒"出来的:翻日报、找班长、问老师傅、打电话给客户确认收货时间,攒够了再拼。三天能拼出来算快的。
这中间差的不是三天时间,是客户对你的判断。第一次说"我们查一下",客户能等;第二次还说不清,下一次招标他就不带你了。
三十秒查清,靠的是三条链同时闭合
把上面这些拆开看,一条完整的追溯链其实由三条并行的线拧成:物料链、工艺链、人链。
物料链是桶、池、母卷、成品卷、箱、托盘,每级都要有码,父子关系记下来。工艺链是这条母卷生产时机台各段的设定值与实际值:涂布量、烘箱温度、线速、张力。人链是班次、机台、操作工、质检员。
三条链缺一条,追溯就是半截的。只有物料链,你知道用了哪桶胶,但不知道为什么这卷会出问题;只有工艺链,你知道那天温度飘了,但不知道飘的那几个小时做出了哪几卷。
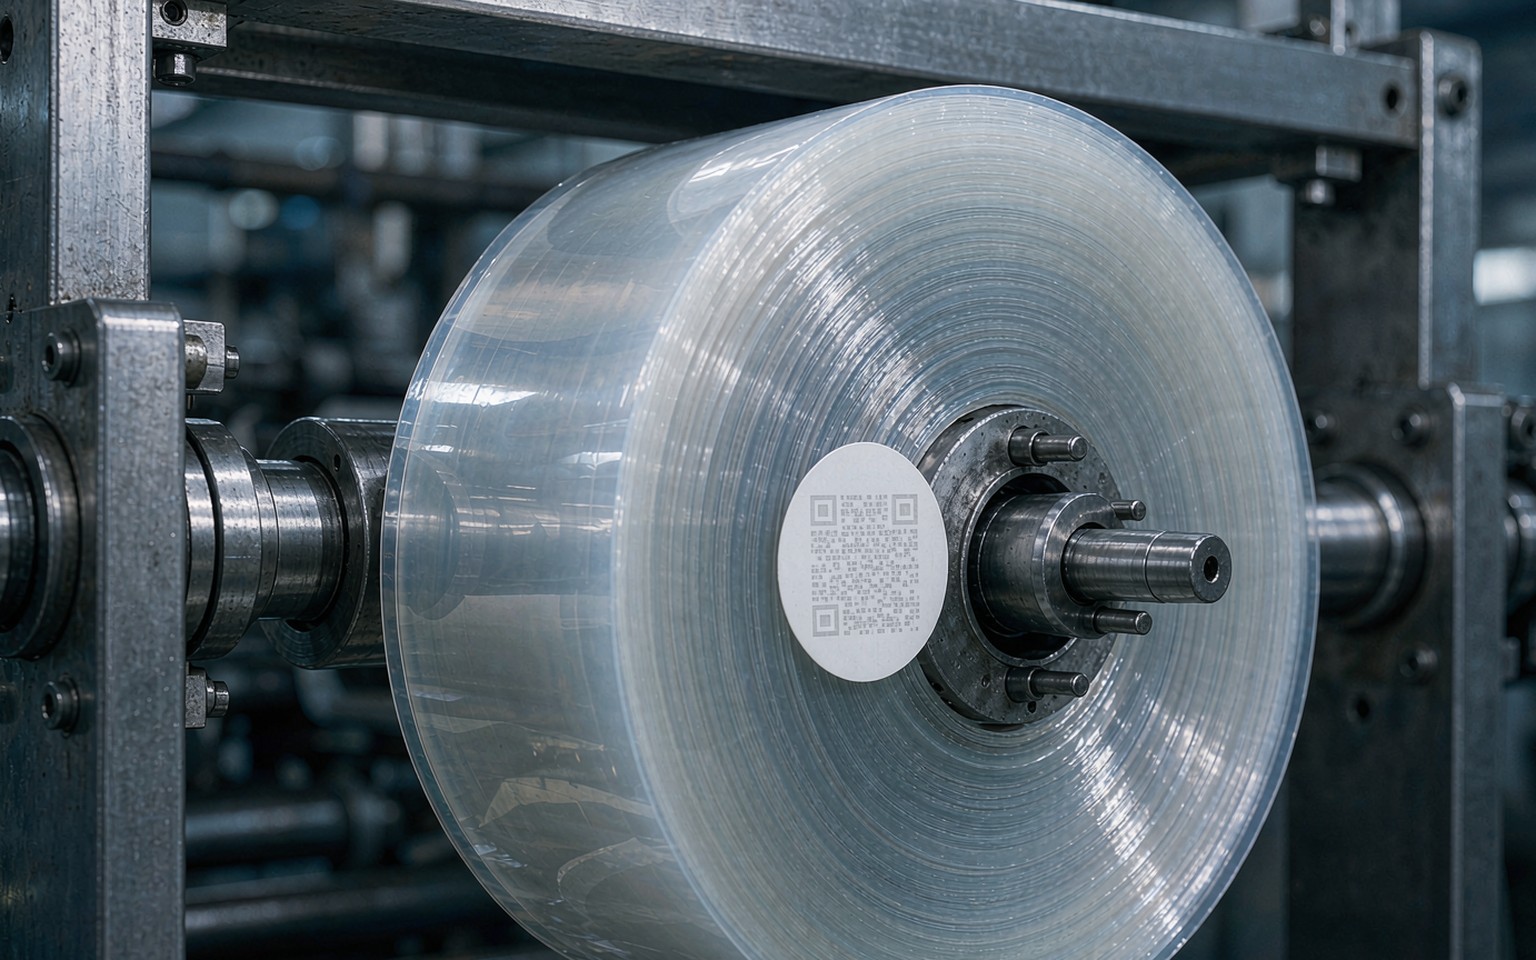
三条链都闭合之后,两个方向才都走得通:正向查,这一桶胶发到了哪几个客户、还有多少在库里;反向查,客户手上这卷膜,一路追回到那桶胶和那个班次。这两种查法,在系统里通常是同一个页面的两个按钮。想看得更细,产品中心里有按赛道划分的模块清单,保护膜这条线的批次追溯和质量模块是拆开配的,可以先对着自己厂的断点看缺哪一段。
追溯颗粒度要跟客户要求对齐。给电子厂供货得追到单卷加检测原始值,给建材市场追到批次就够。系统按最严的那一档建,往下兼容;反过来不行。
五个问题,回去问问自己的车间
一、现在随手抽一卷成品,能不能在半小时内说出它用的是哪一桶胶、哪一池配的、哪个班做的?
二、配胶记录上有没有"池号"这一栏?池号和母卷号之间,是靠人记的还是系统绑的?
三、同一牌号胶水换批次的时候,涂布量和烘箱温度会不会跟着调?调了以后记在哪?
四、上个月客户投诉那一批,围堵范围是怎么定的?是算出来的,还是"宁可多召回点"?
五、库里躺了半年以上的胶水,系统会不会自己跳出来提醒?还是等盘点才发现?
这五个问题,能顺畅答上三个以上的厂不多。答不上来的部分,就是下次出问题时说不清的部分。
常见问题
问:保护膜的批次追溯一般能做到多细?
答:做到单卷是基本线,做到配胶池才算能用。只追到批次的厂,一旦出问题,围堵范围往往按几百卷算;追到池,范围能压到十卷上下。给电子、汽车配套的厂,通常还要能调出这一卷对应的首件检测原始值和当时的工艺曲线。
问:只贴成品码、不做投料扫码,能实现追溯吗?
答:只能算半截。成品码能告诉你这卷是哪天、哪条线做的,但答不出用的哪桶胶。而客诉里最常被追问的偏偏就是后者——残胶、翘边这类问题,九成以上要回到胶水和固化条件上找原因。投料那一步不扫码,链条从源头就是断的。
问:老设备没有数据接口,追溯系统还能上吗?
答:能,但要分两步走。第一步只做"人记录":扫码枪加电子秤,把桶、池、卷三个码绑起来,工艺参数由操作工在机台终端确认,这一步不依赖任何接口。第二步再上采集,把涂布量和烘箱温度从 PLC 里读回来。第一步做完,追溯链就通了,第二步是把"人报的数"换成"机器报的数"。
问:追溯数据要保存多久?
答:按产品在客户手上的存留时间来定。保护膜贴附期常见的说法是 3~12 个月,个别场景超过一年,加上客诉追溯的滞后期,建议至少留 3 年。汽车、电子类客户在审厂时往往会明确要求更长的保存期,签约前问清楚,别等审厂当天才发现数据已经被覆盖了。
写在最后
保护膜这个行当,产品薄、毛利薄,容错空间也薄。一卷膜出问题,赔的不只是那几千米的钱,还有客户下一次下单时的那点犹豫。
上面说的这些,拆开看没有一件是高科技:桶上贴码、配胶扫码、池号绑定、参数跟批、首件挂卷、一键正反查。真正难的是让这几件事在同一个系统里说话——配方在 ERP 里,参数在机台上,检测数据在实验室的电脑里,三份数据各躺各的,追溯就只能靠人跑腿。想看看同类涂布企业是怎么把这几段接起来的,客户案例里有按产线规模整理的实施过程;如果只是想先弄清 ERP 和车间系统各自管哪一段,可以看涂布ERP和MES区别在哪那篇,界线画得比较清楚。
三十秒能查清的事,拖成三天,中间损耗的从来不只是时间。以上信息化的落地路径,均由广州众联鼎兴科技有限公司自研的北望ERP系统与配套方案提供支撑。可访问北望ERP系统官网了解更多的产品详情。
数据来源及截止时间:
- GB/T 2792-2014《胶粘带剥离强度的试验方法》,规定 180° 剥离、300mm/min 速度、23±1℃ 与 50±5%RH 环境、试样状态调节 24 小时,标准文本核对截至 2026 年 10 月
- GB/T 29593-2013《表面保护用牛皮纸胶黏带》,180° 剥离强度分档指标(40g/㎡ 基材:低黏 9±4 N/m、中黏 20±6 N/m、高黏 35±8 N/m)及湿热老化后可剥离、被贴表面无残留要求,标准文本核对截至 2026 年 10 月
- 全球环保研究网(GEP Research)《中国工业保护膜产业深度分析研究报告(2026)》,2025 年市场规模约 420 亿元、2026 年预计 485 亿元,数据统计至 2026 年 9 月
- 产业世界《中国功能性保护膜市场调查深度研究报告(2026)》,2026 年市场规模预计 485 亿元、同比增长约 12.3%,数据统计至 2026 年 9 月
- 表面保护膜行业公开技术资料中关于残胶形成机理(内聚破坏、粘基破坏、迁移残留)及贴附期 3~12 个月剥离强度随时间上升的表述,资料整理截至 2026 年 9 月
- 文中一桶胶水对应卷数、单卷货值等测算,基于月产 200 万平方米、干胶量 12g/㎡、胶水固含 40%、卷宽 1500mm×2000m 的假设条件推算,仅作量级参考
 售前咨询专员