涂布车间管理系统:一物一码怎么落地
上个月在佛山一家做封箱胶带的厂,IT 主管老陈把我拉到仓库,指着刚下线的一条母卷问了一句:这个码,到底贴哪儿?
那条母卷幅宽 1.28 米、长 4000 米,端面能贴的地方只有一圈纸芯和掌心大一块平面。贴端面,分切时整卷上机,一刀下去码就没了;贴外圈,第一层膜用完,码跟着走掉。
更头疼的是数量。这条母卷要分切成 48mm×100m 的小卷,出库单上是一千多个。一千多个小卷,就是一千多张标签。
老陈说他们试过最土的办法——用记号笔在卷芯写批号。写到第三个月,写字的人调岗了,新来的字迹认不出,两个班的规则还不一样,仓库自己都对不上。一物一码这件事,很多厂不是不想做,是第一步就卡住了:码该怎么“生”出来。
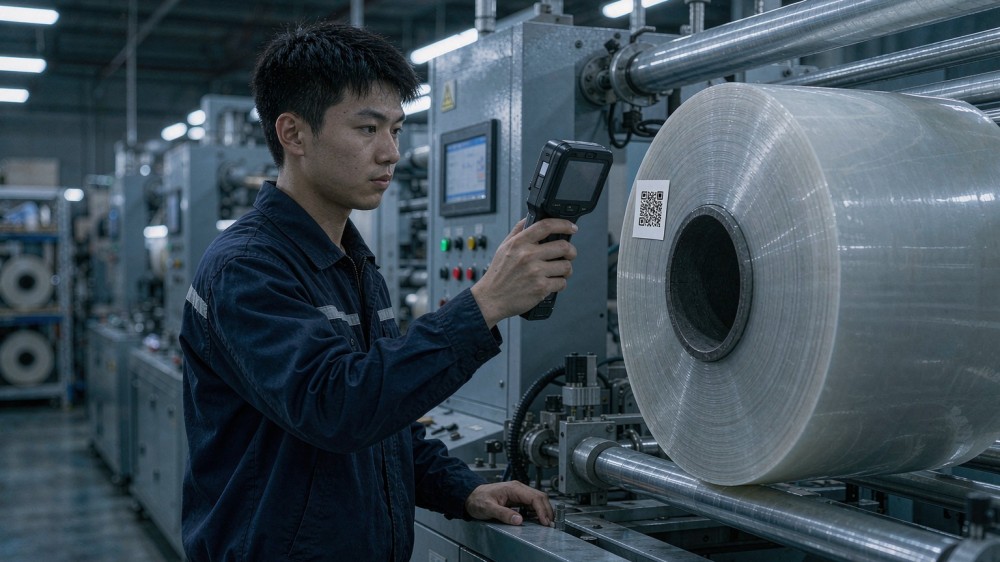
一物一码在涂布厂,第一个卡点是“码怎么裂”
装配行业做一物一码很顺:一台设备一个序列号,装完拧上螺丝就固定了。涂布不是这样,物料在每个工序都要变一次形态——桶装胶水变成配液池里的一池胶,一池胶变成一条母卷,一条母卷变成上千个小卷,小卷装箱、上托盘、发货。
所以涂布的码不是“贴上去”就完事,它得会生孩子。行业里的说法叫父子码,也叫批次树:母卷码是父,分切出来的每个小卷码是子,装箱码和托盘码再往上收一层。反过来查,从任何一个客户手上的小卷,能顺着父码一路回到那桶胶水。
这里有个细节常被忽略:一维条码装不下这么多信息。常见的 Code128 只有十几位,只能存一个流水号,其余全靠回库查。二维码能写下父码、机台号、班组、时间戳,PDA 断网了基础信息照样读得出来。不少厂用条码做到一半做不下去,根子就在这儿。
原料入库那一扫,到底要留下哪几件事
多数厂的收货动作是:点数、签字、堆上货架,晚上回办公室补一张入库单。这套流程只回答了“收了多少”,没回答“收的是哪一批”。
一物一码要求这一步多留四样:供应商原始批号、COA 编号、到货日期、开封状态。前三个好理解,第四个最容易被跳过,也最容易出事。
一桶 200 公斤的丙烯酸胶水,班组领走一半,剩下的退回仓库。第二次领用时没人知道它开封了多久。夏天车间三十几度,开封后的胶液黏度会往上漂,挥发份也在走。系统里这桶如果还记成“满桶可用”,下一批配液比例就全错了——错得不明显,只是剥离力慢慢往下掉。
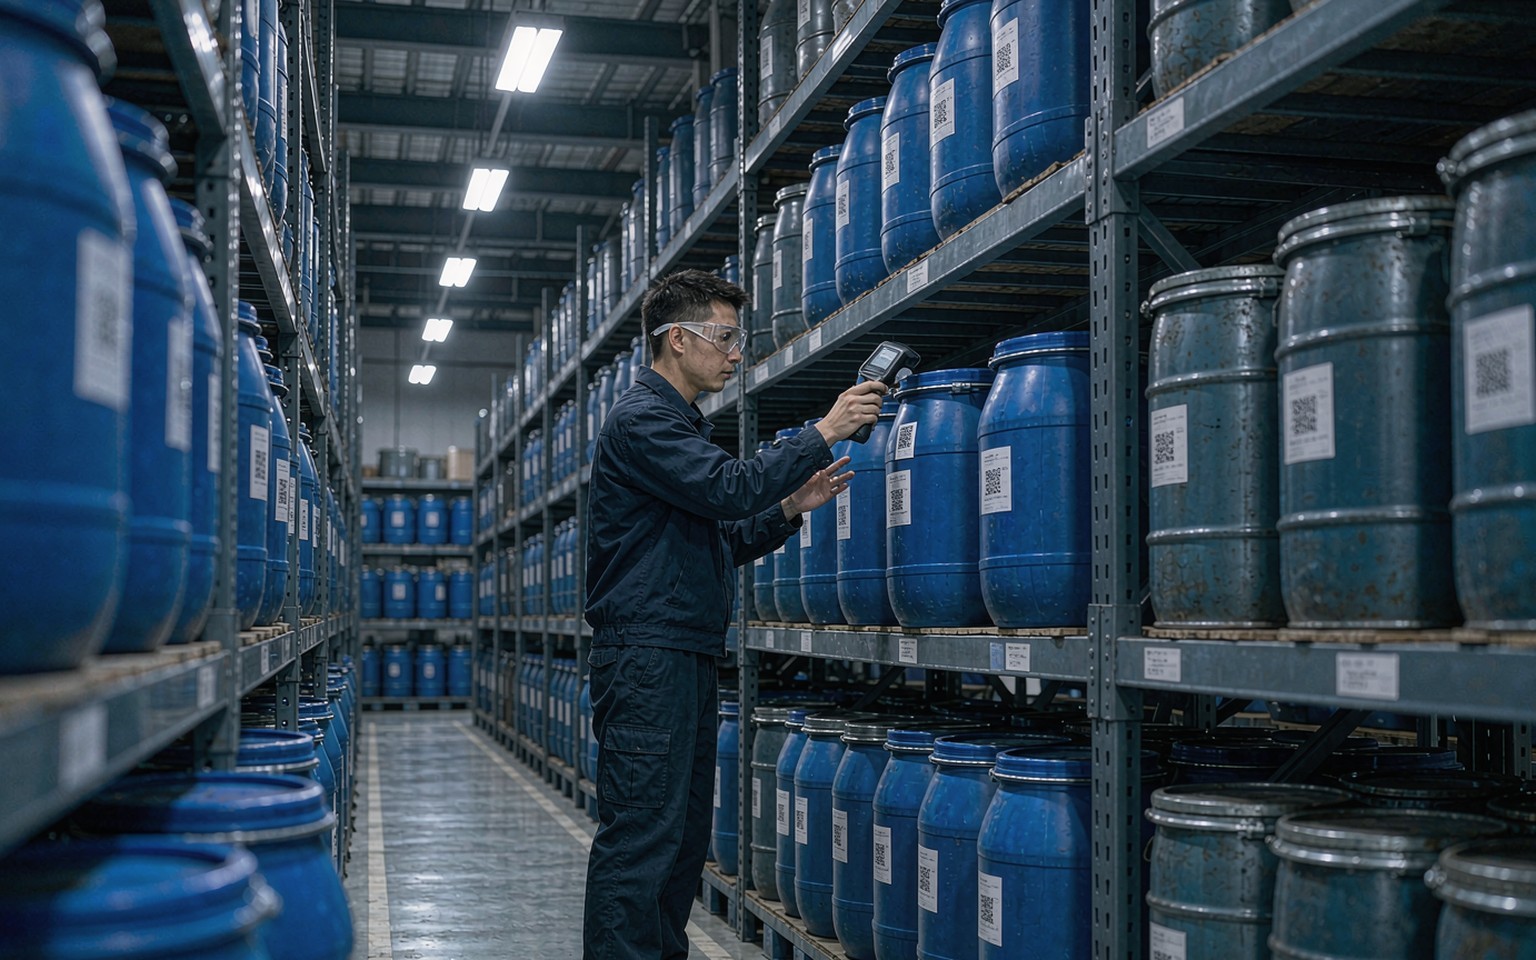
可行的做法不复杂:桶盖贴一次性封签码,首次开封扫码,剩余量按称重回写。这一桶从此有了“半桶”的身份,谁领的、什么时候开的、还剩多少,都在码里。
库位也要进码,要到货位层:不是“在 A 区”,而是“A-03-02 第二层”。这是仓库工人唯一会主动支持的动作——找一桶料从二十分钟变成两分钟,省的是他自己的腿。之前写过一篇保护膜批次追溯,讲的是一卷膜出问题多久能定位到胶水批次,那篇的起点其实就在这里——源头没记清楚,后面查得再快也是查了个寂寞。
配液与上卷,怎么让扫码变成一道“过不去就停”的关卡
扫码如果只是“记录一下”,工人三天就烦了——多一个动作,不多一分钱,还要被盯着。它得能挡人。
三个卡点值得做实:领料时扫桶,核对这张配方单要的是哪个牌号、哪一批、有没有超期;称量时电子秤读数直接进系统,偏差超过 0.5% 不放行;上卷时扫母卷码,带出这一批的烘箱温区和涂布量区间。
关键在最后那个动作由谁做。让班长去拦,他抹不开面子,老同事一句“就这一次”就过去了;让系统去拦,屏幕不亮下一步,谁来说都没用。扫码要变成“过不去就停”,靠的是规则写死在流程里,而不是靠人的责任心。
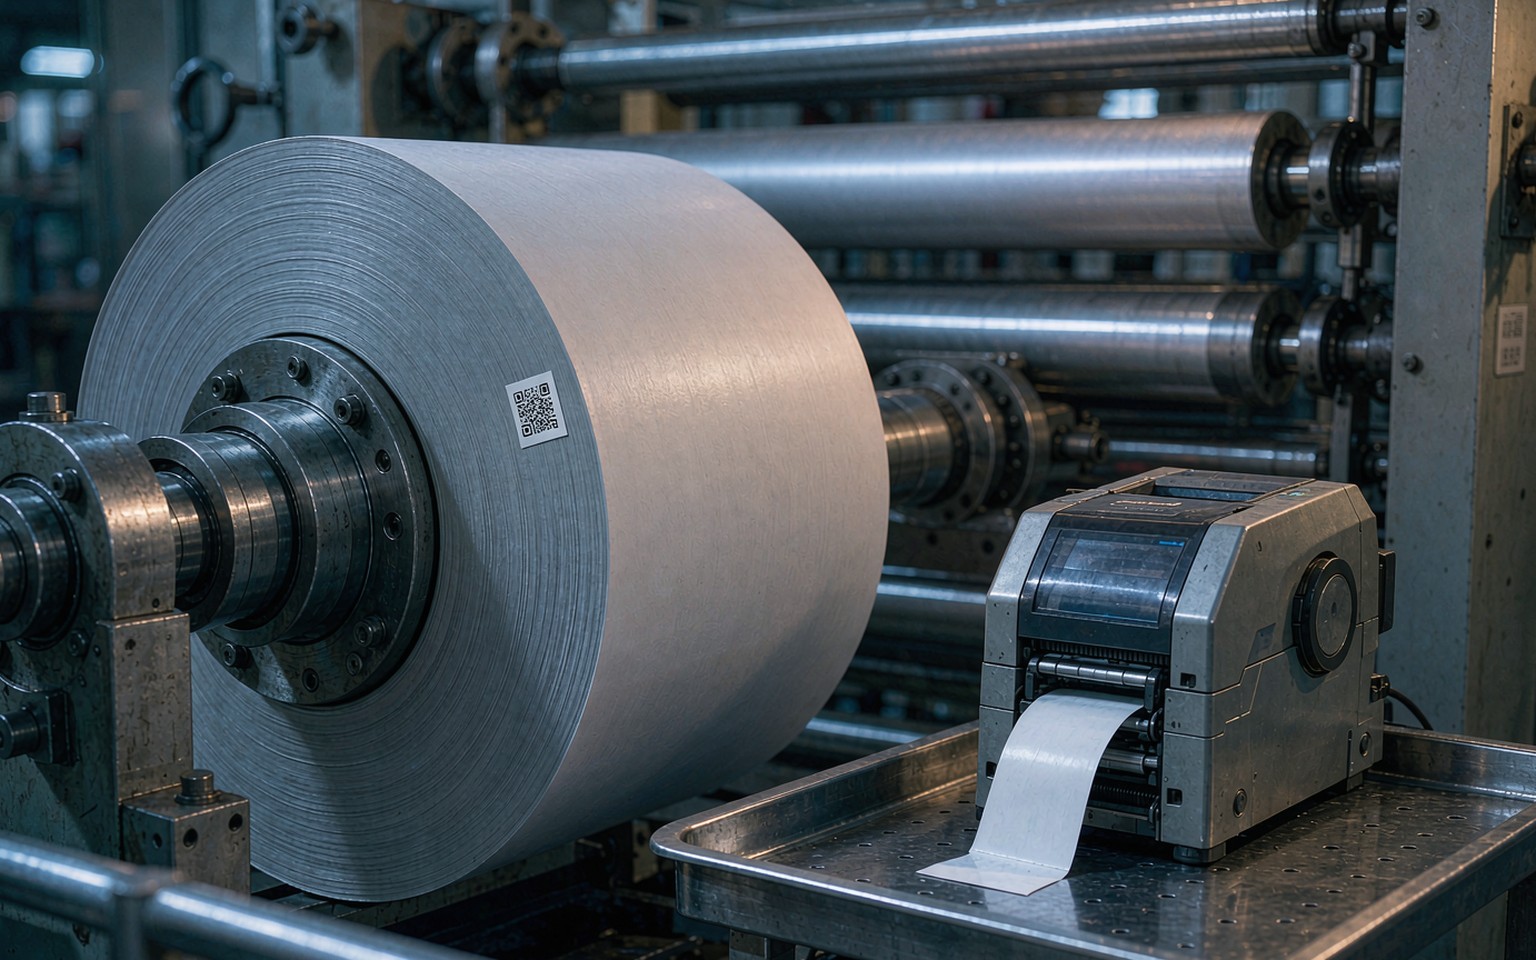
有个心理关口要提前打招呼:刚开始一条线一天可能停三次,每次两三分钟,班长一定骂人。到第四天一般就不停了——所有人都知道扫错真的过不去。系统的模块清单在产品中心里是按工序拆开列的,配液、上卷、分切各管一段,不用一次性全开。
分切环节,上万张标签怎么贴得不漏不乱
算笔数就明白人工贴标为什么不现实。一条 4000 米的母卷,分 48mm×100m,出 1000 卷上下;一天跑 20 条,就是两万张标签。两个人手写手贴,光是站着不动都贴不完。
行业里能落地的只有一条路:分切机在线打印贴标。计米信号触发打印,每满 100 米打一张,贴标机构贴到卷芯上。打印内容与母卷码绑定,子码自动继承父码,不用人输入任何东西。
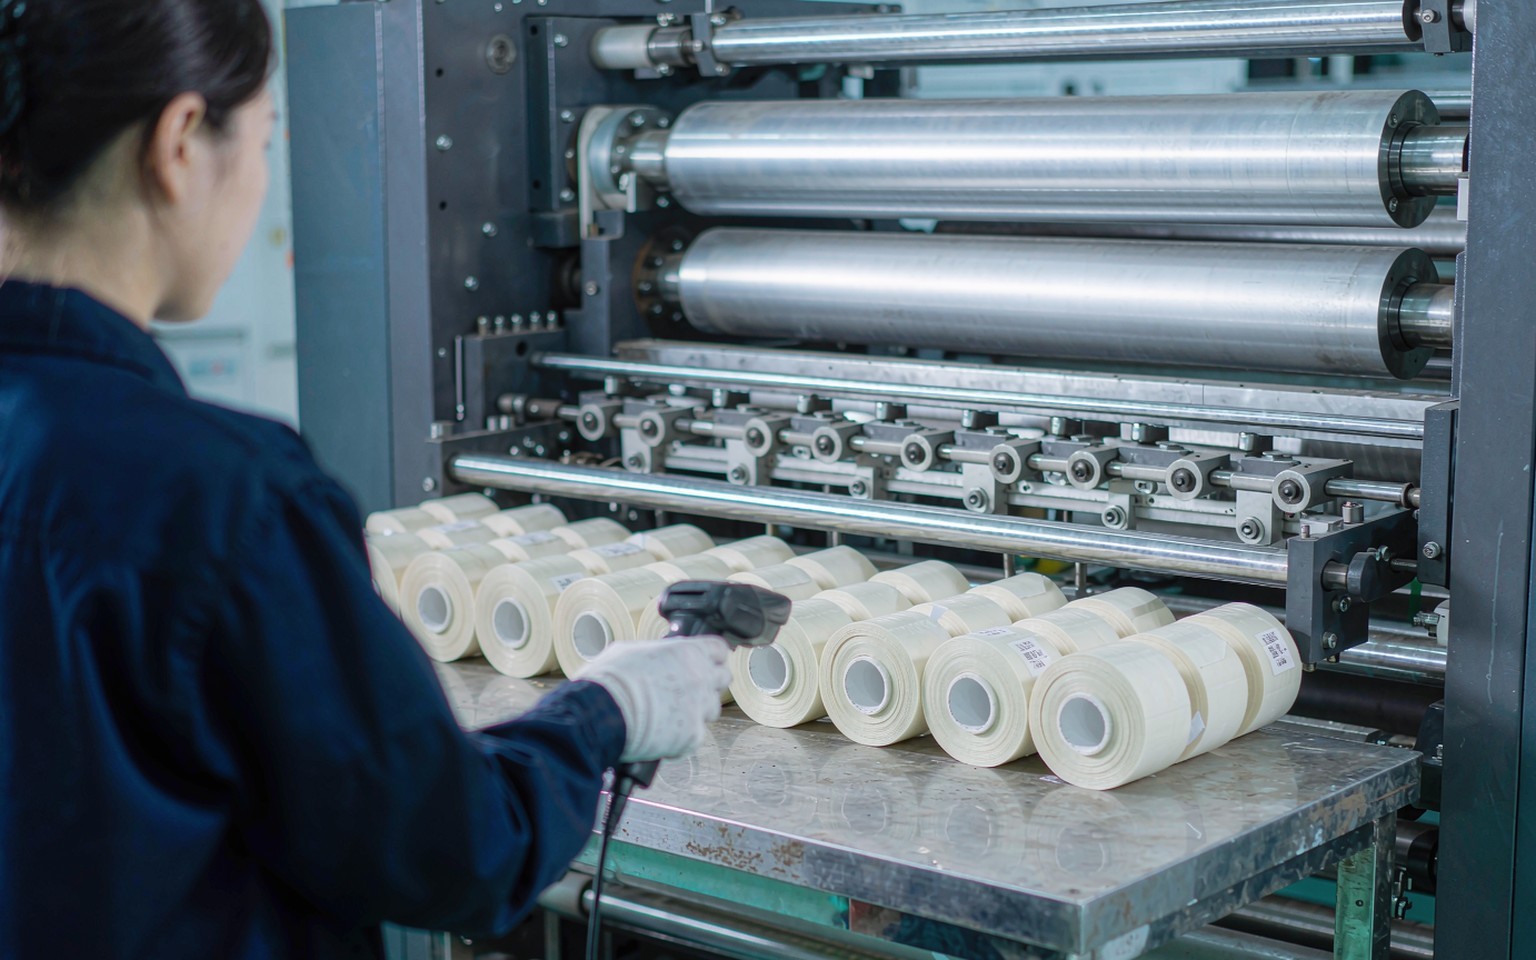
前提是分切机给得出计米脉冲。新机台基本都有 PLC 输出;十年以上的老机台往往没有,得加装一只编码器取信号,改造费用通常几万元。选型时值得留意:新机采购就把“贴标接口”写进技术协议,这一条不要等到验收才提。
改不了机台还有退路:分切后在包装台桌面打印、人工贴,但要接受 3~5% 的漏贴率,并配出货抽扫复检。标签本身也别忽略——车间湿度大,铜版纸标签贴在卷芯上两天就翘边,要用合成纸或 PET 面材。
出货之后,客户扫出来的那一页该写什么
很多厂做完内部追溯就停了,对外那层没做。其实它最省钱,也最见效果:客户拿手机扫小卷上的码,跳出页面,写着型号、母卷号、生产日期、班次、检验结果、执行标准。
做了这一页,客诉的对话方式会变。以前客户打电话说“这批胶带残胶”,业务先问批号,客户翻半天找不到,来回两天;现在发一张扫码截图,十分钟就能定位到哪条母卷、哪个班。
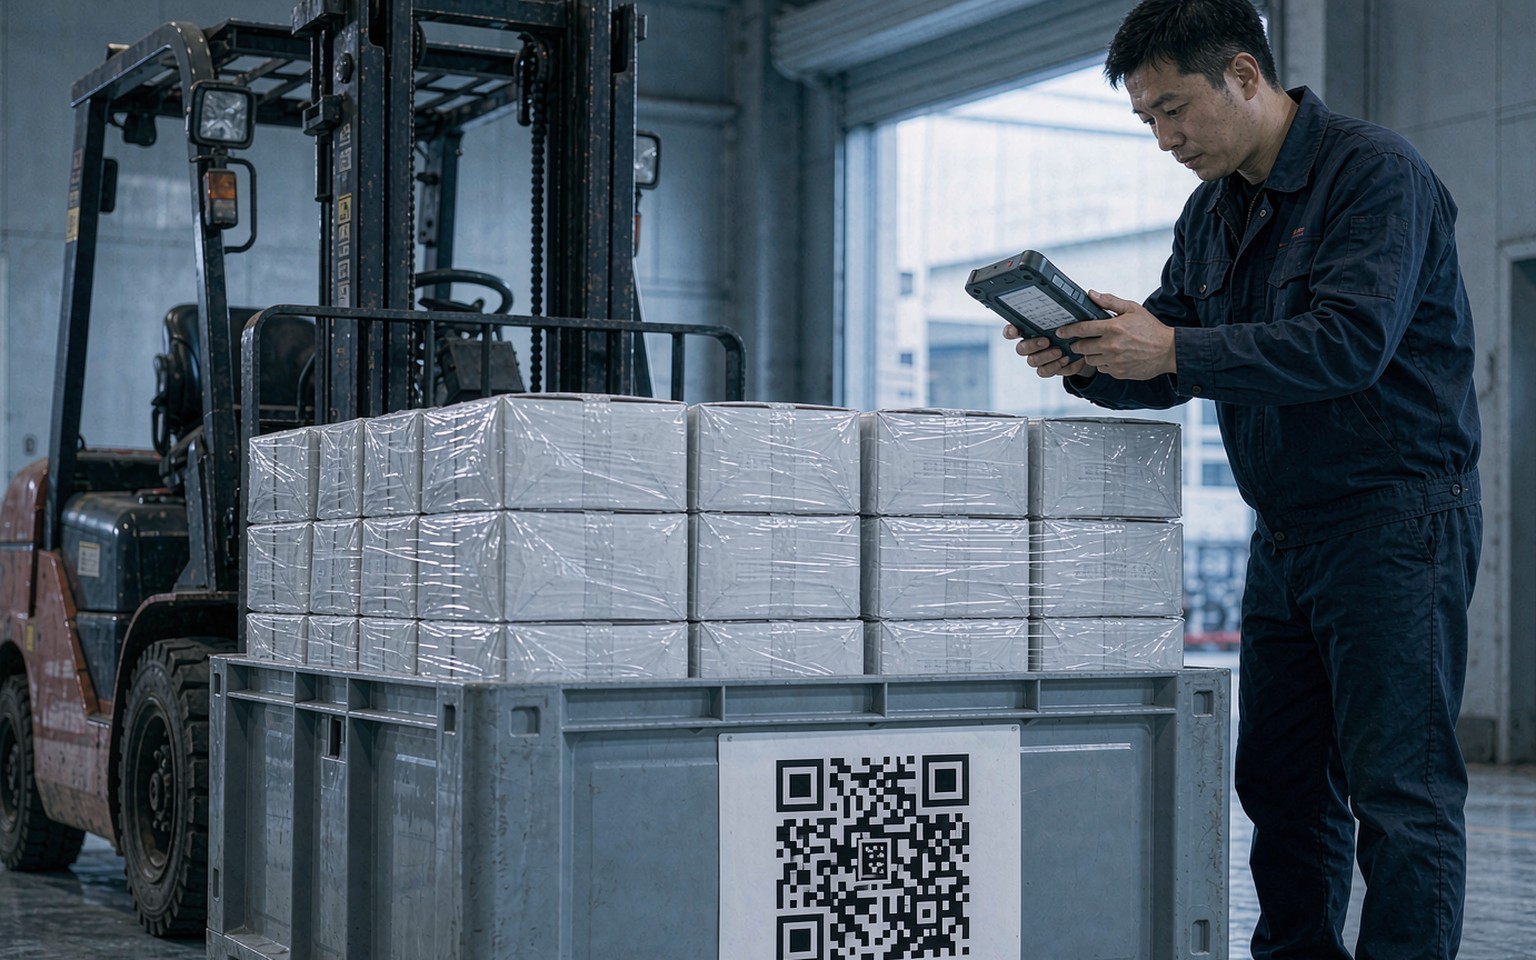
边界要划清楚。对外页面只给“这一卷的出生证明”,成本、良率、客户名单一律不露。汽车、电子类客户会直接拿 IATF 16949 的条款来问:能不能在 2 小时内给出受影响批次清单。这不是 IT 部门能单独回答的问题——没有父子码,商务上根本答不了这个承诺。
顺带说个量级:截至 2025 年底,全国工业互联网标识注册量已突破 7000 亿个。给每个物件一个唯一编码“”这件事,在制造业早就不是新鲜玩法,客户迟早会拿同行的做法来对比。
上线顺序:先做哪一段,才不会做成半拉子
见过太多厂先买贴标机,标签贴得整齐,扫出来是空码——母卷没有父码可继承。顺序反了,钱就白花。
比较稳的四步:先把物料主数据理干净,同一款胶水三个叫法的先合并,这步不做,后面所有码都是脏的;再上原料入库扫码和库位管理,见效最快,仓库配合度最高;然后做母卷赋码加上卷校验,配液和涂布就串成一条线;最后才做分切子码和出货托盘码,这段最贵,也最容易烂尾。
按这个节奏,一家中等规模的涂布厂大约半年跑通全链路。客户案例里有一家做保护膜的厂,前年只上入库和母卷两段,跑了四个月把数据攒顺才动分切——他们的说法是,宁可慢半年,不要返工两年。
五个问题,回去问问自己的车间
一、客户手上那一卷,能不能查到它的母卷号?如果只能查到批号,说明父子关系还没建起来。
二、仓库里退回去的半桶胶水,系统知道它开了多久吗?
三、分切机上有没有一处能取到计米信号?没有的话,在线贴标这件事就先别谈。
四、扫码扫错了,系统会不会真的挡住?还是弹个提示、点一下“继续”就过去了?
五、客户要一份受影响批次清单,现在需要多久?超过两小时,就别在招标文件里写“可追溯”三个字。
这五条里三条答不上来,说明一物一码还没开始,只是买了一批标签纸。
常见问题
问:一条母卷到底要贴几张码?
答:一张。母卷是父,分切出来的小卷才是子。母卷码在收卷下机时打一张,位置选在纸芯内侧、或者端面靠边且分切时刀具不经过的地方。贴错位置是新手最常犯的错,第二天就发现被削掉了。
问:二维码和一维条码,涂布厂该选哪个?
答:二维码。一维码只有十几位,装不下父码、机台、班组、时间这些字段,只能联网回库查;二维码能把关键信息写进码里,PDA 断网也能读出来,对 WiFi 覆盖不好的老厂房很实际。
问:十几年的老分切机,还能做在线贴标吗?
答:多数能。加装编码器从计米辊取脉冲,再接打印贴标一体机,费用一般几万元。改造前先确认计米辊是否独立可加装、贴标位有没有空间。如果机台空间实在不够,退回桌面打印加人工贴,配出货抽扫复检也能用。
问:客户要求两小时内给受影响批次清单,做得到吗?
答:有父子码结构就做得到。按母卷码反查,能一次拉出这卷分出去的所有小卷和发货单,剩下的时间花在核对客户名单上。没做码的厂,这动作是翻发货台账对日期,三天是常态,也是被汽车、电子类客户审核时最吃亏的一项。
写在最后
老陈那个问题,最后的答案是:母卷码贴纸芯内侧,分切机收卷轴装一只读写头,每次换轴自动读一次,子码继承父码。听着像技术活,实际花了不到两周。
真正花时间的,是把“半桶胶水”、“超期原料”、“扫错不让过”这些规矩一条条定下来,并且让车间认。系统只是把这些规矩变成屏幕上的一个红叉。
一卷膜从桶里的一勺胶,到客户手上的一卷胶带,中间要经过十几次交接。每次交接都可能丢一次信息,一物一码要做的,不过是让每次交接都留下一个能回头的记号。想看看这套流程在自己车间怎么排,可以通过联系方式约一次现场走线。以上信息化的落地路径,均由广州众联鼎兴科技有限公司自研的北望ERP系统与配套方案提供支撑。可访问北望ERP系统官网了解更多的产品详情。
数据来源及截止时间:
- 中国胶粘剂和胶粘带工业协会秘书长李勇在第 29 届胶粘剂和胶粘带行业年会(2026 年 9 月,上海)发布数据:2025 年中国胶粘带行业总销售量约 470.0 亿平方米、销售额约 762.0 亿元,同比分别增长 8.75% 和 4.96%,数据截至 2026 年 9 月
- 中央网络安全和信息化委员会办公室《国家信息化发展报告(2025 年)》:截至 2025 年底,我国工业互联网标识注册量累计突破 7000 亿,数据截至 2025 年 12 月
- 中国信息通信研究院首席专家续合元在 2025 中国 5G+ 工业互联网大会工业互联网标识暨数字身份平行论坛(2025 年 11 月 21 日,武汉)披露:全国接入国家顶级节点的二级节点 396 个,覆盖 46 个行业,接入企业节点超 52 万家,累计标识注册量超 7000 亿个
- 工业和信息化部等十二部门《工业互联网标识解析体系“贯通”行动计划(2024—2026 年)》(2024 年 1 月印发):到 2026 年服务企业突破 50 万家、应用拓展至 60 个行业、累计标识注册量突破 6000 亿个、主动标识载体部署超 5000 万枚
- IATF 16949:2016 条款 8.5.2.1 标识和可追溯性——补充(序列化标识、响应时间与成文信息保留要求)、条款 7.5.3.2.1 记录保存(保留期限为产品有效期加一个日历年)
- 文中母卷分切卷数、标签张数为按幅宽 1.28 米、长度 4000 米、成品规格 48mm×100m 换算的示例,仅用于说明量级,不代表特定企业实际产量
下一篇:没有了!
 售前咨询专员